
Stal to nie jeden materiał. Między stalą automatową a narzędziową jest kilkukrotna różnica w czasie cyklu, a gatunek na rysunku dobiera się zwykle ze względu na wytrzymałość, nie na tokarkę.
Czytaj dalej

Kupowanie obróbki wewnątrz UE nie jest automatycznie tańsze na sztukę. Jest krótsze, bardziej odwracalne i łatwiejsze do audytu — a po ostatnich latach nabywcy zaczęli to wliczać w cenę.
Czytaj dalej

Najtańsze zmiany w detalu toczonym to te wprowadzone, póki rysunek jest jeszcze otwarty. Po wydaniu ta sama zmiana kosztuje ponowne zatwierdzenie — a wtedy nikt już nie chce o niej słyszeć.
Czytaj dalej
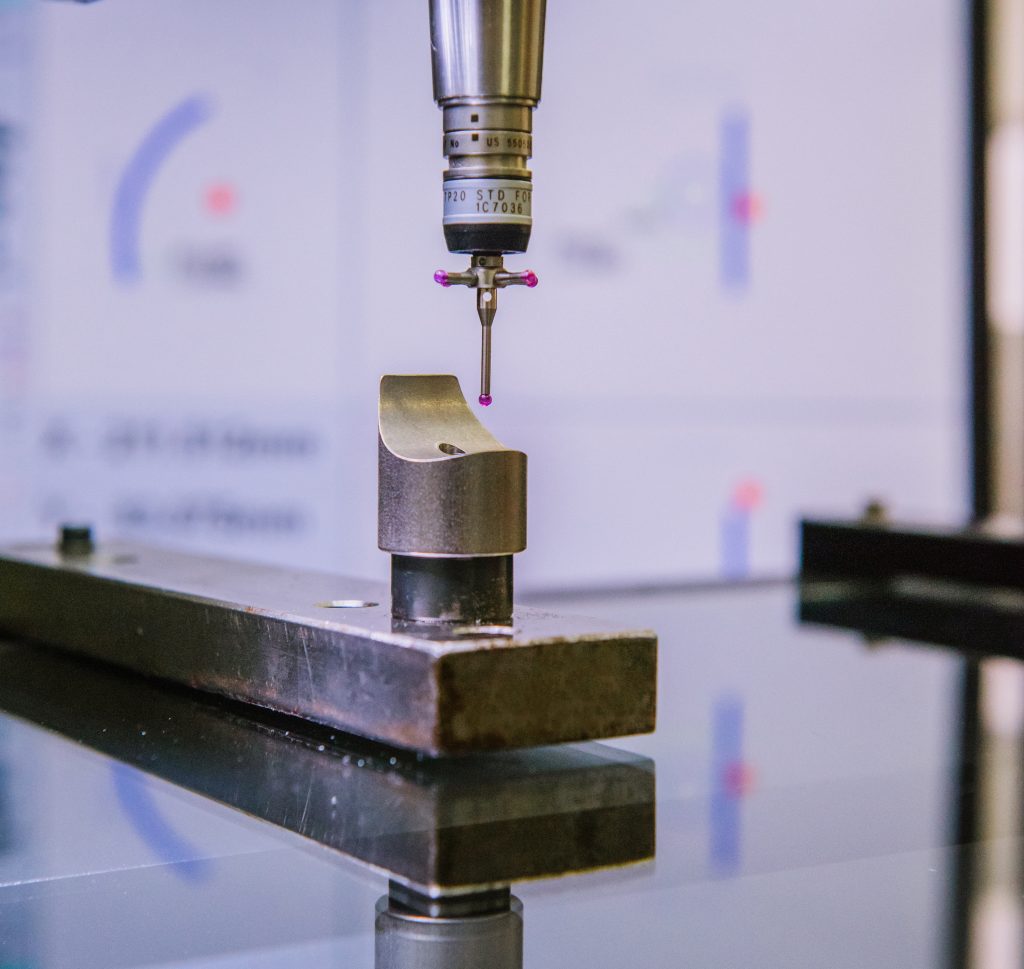
Sprawdzenie pierwszego i ostatniego detalu dowodzi bardzo niewiele. O tym, czy partia jest dobra, decyduje plan mówiący, którą cechę się sprawdza, jak często, czym i co się dzieje, gdy zaczyna się przesuwać.
Czytaj dalej
Pojazd szynowy jeździ trzydzieści lat i przez trzydzieści lat musi dawać się naprawiać. Ten jeden fakt zmienia to, co dostawca detali toczonych musi obiecać — a nie chodzi głównie o tolerancje.
Czytaj dalej
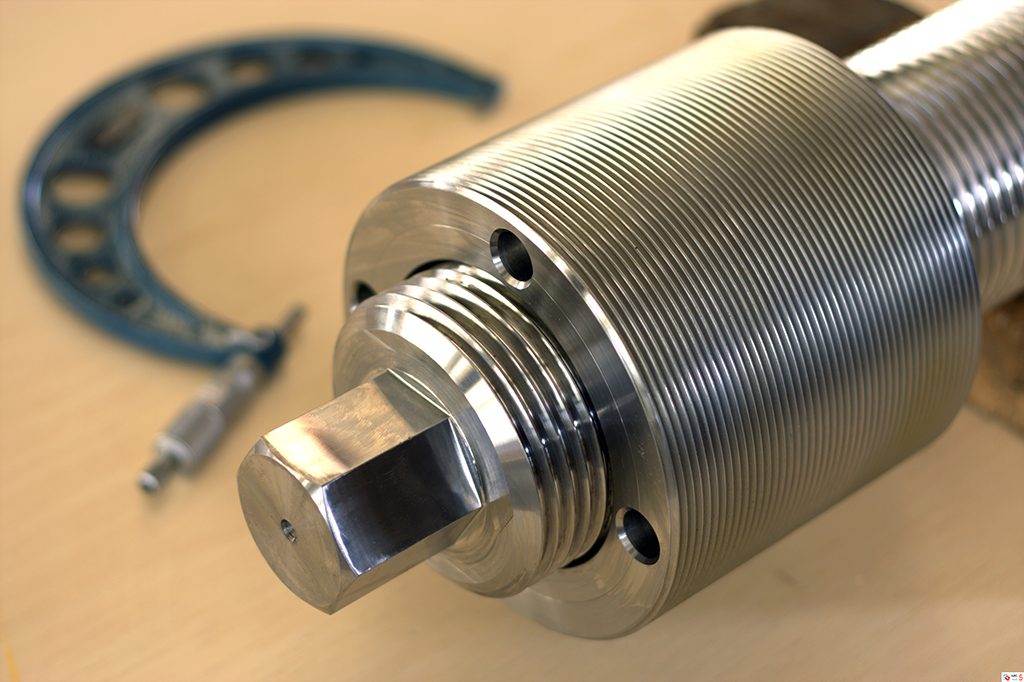
Dwa kryzysy nauczyły nas tego samego dwa razy: rozproszyć klientów, potem rozproszyć branże. Przejścia nie umożliwiły nowe maszyny, tylko dyscyplina, którą motoryzacja już wcześniej nam narzuciła.
Czytaj dalej

Napęd centralny roweru elektrycznego to przekładnia, silnik i czujnik momentu w obudowie wielkości pięści. Detale toczone w środku są małe, mocno obciążone i produkowane w ilościach jak z motoryzacji.
Czytaj dalej
Otwory poprzeczne, spłaszczenia, rowki i sześciokąty nie potrzebują już drugiej maszyny. Wykonanie ich, póki detal jest w pierwszym zamocowaniu, usuwa naraz koszt i błąd.
Czytaj dalej
Aluminium obrabia się dwa, trzy razy szybciej niż stal i waży jedną trzecią. Jednocześnie klei się do narzędzia, daje długie wióry i przesuwa się z temperaturą. Wiedzieć o tym to cała różnica.
Czytaj dalej
Galwanika, fosforanowanie, hartowanie, azotowanie, pasywacja. Większość detali toczonych schodzi z maszyny niewykończona, a obróbki powierzchniowe decydują, jak długo posłużą.
Czytaj dalej

Każda obróbka nazywa siebie precyzyjną. Słowo staje się użyteczne dopiero przy trzech pytaniach: jak ciasno, zmierzone czym i udowodnione na ilu detalach.
Czytaj dalej
Mosiądz tnie się szybko, czysto łamie wiór, ładnie się wykańcza i oszczędza narzędzia. Jest też najdroższym prętem na regale. Wiedzieć, kiedy się zwraca, to większa część roboty.
Czytaj dalej

W motoryzacji detal to łatwiejsza połowa. Dokumentacja, dowody zdolności i umiejętność utrzymania obu przez siedem lat dzielą dostawcę, który wygrywa przetarg, od tego, który go tylko wycenia.
Czytaj dalej
Niemal każda złączka w zespole hydraulicznym, pneumatycznym czy sanitarnym to detal toczony. Geometria — okrągła, gwintowana z obu stron, drążona, z sześciokątem pośrodku — to dokładnie to, co tokarka robi lepiej niż cokolwiek innego.
Czytaj dalej

Element hydrauliczny psuje się inaczej niż wspornik. Ciśnienie, powierzchnie uszczelnienia i jeden zapomniany wiór decydują, czy detal działa — a wszystkie trzy rozstrzygają się na tokarce, nie na montażu.
Czytaj dalej
IATF 16949 to norma jakości branży motoryzacyjnej. Nie jest odznaką do kupienia — to trzyletni cykl audytów, który decyduje, czy dostawca w ogóle może złożyć ofertę. Oto czego wymaga i co nas kosztował.
Czytaj dalej
