
Aktualności
Kontrola jakości w produkcji: co się mierzy, kiedy i kto
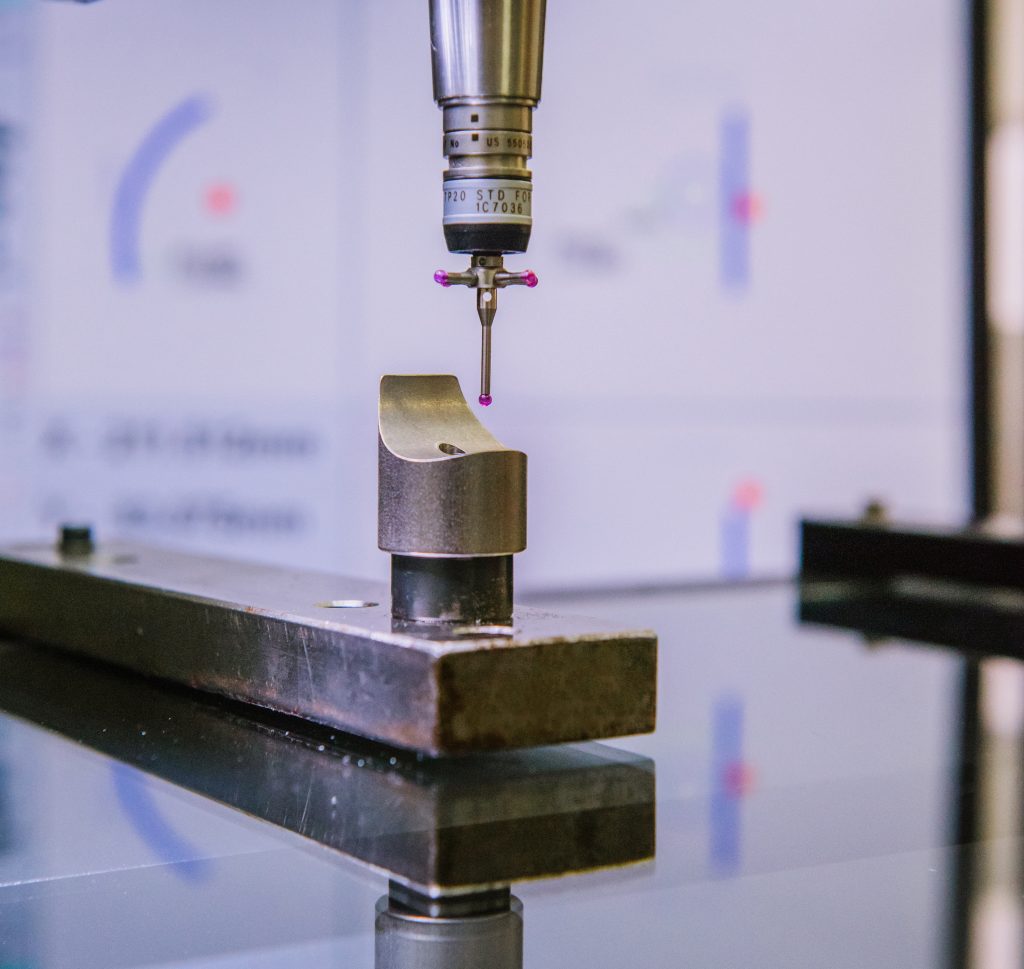
Sprawdzenie pierwszego i ostatniego detalu dowodzi bardzo niewiele. O tym, czy partia jest dobra, decyduje plan mówiący, którą cechę się sprawdza, jak często, czym i co się dzieje, gdy zaczyna się przesuwać.
Mierzy każdy zakład. Różnica nie polega na tym, czy się mierzy, ale czy pomiar jest ustalony z góry, czy improwizowany. U nas jest zapisany, zanim zostanie odcięty pierwszy detal — w planie kontroli, który wynika z FMEA procesu. To formalny sposób powiedzenia: najpierw pytamy, co może pójść źle, potem ustalamy, po czym to zauważymy.
Cztery momenty
- Pierwszy detal. Wszystko z rysunku, zanim ruszy partia. Dowodzi ustawienia, nic więcej.
- W trakcie procesu. Cechy oznaczone przez FMEA, w stałym odstępie — co tyle a tyle detali albo minut. Tu wychwytuje się dryfujące narzędzie i jest to jedyna kontrola, która może jeszcze uratować partię.
- W 100% tam, gdzie to ważne. Przy cechach krytycznych sortujemy każdy detal kamerą. Kosztuje to czas cyklu i kupuje pewność, której próbka dać nie może.
- Końcowa. Przed pakowaniem: ilość, oznaczenie, czystość, uszkodzenia. Nudne kontrole, które zapobiegają najbardziej krępującym reklamacjom.
Czym mierzymy
Współrzędnościowe maszyny pomiarowe do złożonej geometrii, systemy optyczne i bezstykowe oraz sprawdziany wykonane pod jeden detal tam, gdzie standardowy przyrząd nie dosięgnie. Wybór nie jest kwestią gustu: system pomiarowy nie powinien zużywać więcej niż mniej więcej dziesiątą część sprawdzanej tolerancji, inaczej mierzy się głównie przyrząd. Z tego samego powodu badamy same systemy pomiarowe.
Część, o której się zapomina: reakcja
Pomiar, na który nikt nie reaguje, jest kosztem, a nie nadzorem. Plan kontroli mówi więc także, co się dzieje, gdy wartość przesuwa się ku granicy — kto zostaje powiadomiony, czy maszyna pracuje dalej, które detale idą na kwarantannę wstecz do ostatniej dobrej kontroli. Bez tej linijki całość jest archiwizacją.
I zapisy
Zmierzone wartości przechowujemy, żeby móc pokazać klientowi, co proces robił na danej zmianie dwa lata temu. To także zamienia reklamację w 8D z prawdziwą przyczyną zamiast zgadywania.
Więcej o naszym systemie jakości i sprzęcie, który za nim stoi.