
Notizie
Controllo qualità in produzione: che cosa si misura, quando e chi
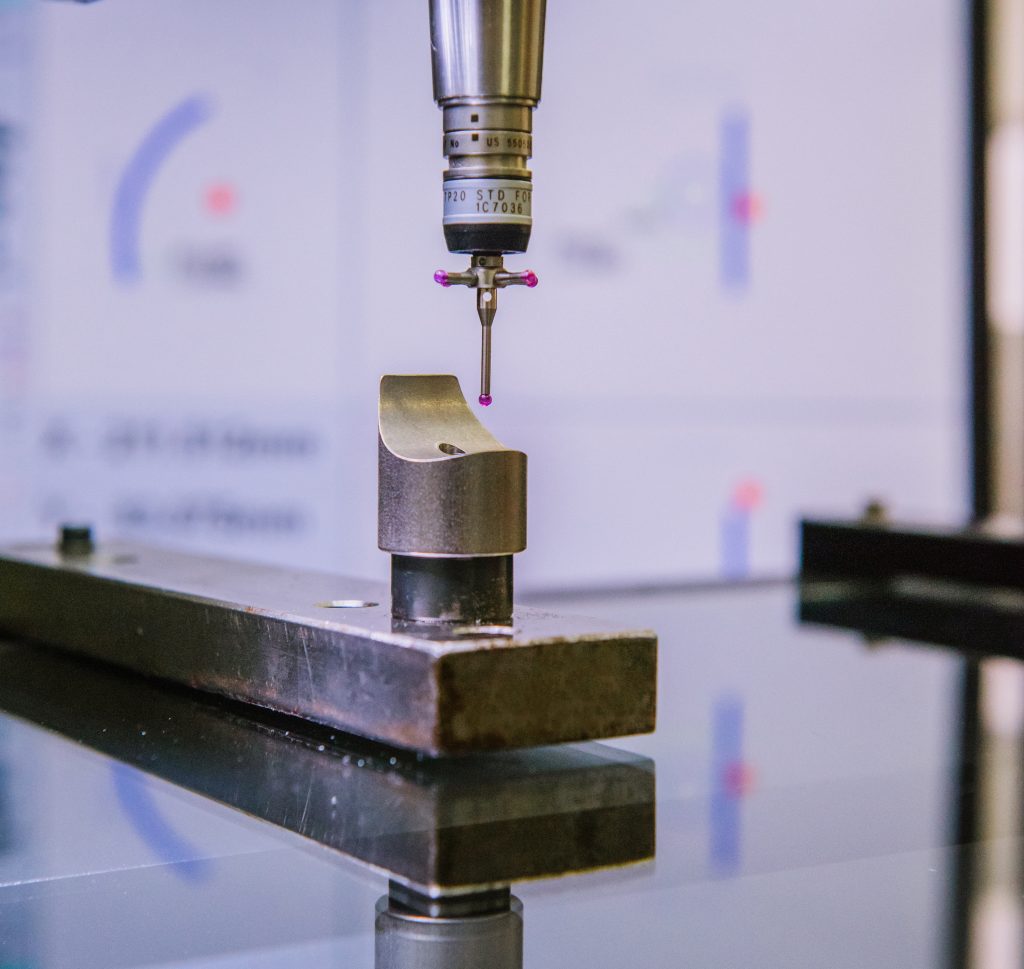
Controllare il primo e l’ultimo pezzo dimostra pochissimo. A decidere se un lotto è buono è il piano che stabilisce quale caratteristica si verifica, ogni quanto, con che cosa e che cosa succede quando si sposta.
Misurano tutte le officine. La differenza non è se si misura, ma se il controllo è deciso prima o improvvisato. Da noi è scritto prima che venga tagliato il primo pezzo — nel piano di controllo, che nasce dalla FMEA di processo. È il modo formale per dire: prima ci chiediamo che cosa può andare storto, poi decidiamo come ce ne accorgeremmo.
I quattro momenti
- Primo pezzo. Tutto quello che c’è sul disegno, prima che parta il lotto. Dimostra il piazzamento, nient’altro.
- In processo. Le caratteristiche segnalate dalla FMEA, a intervalli fissi — ogni tot pezzi o tot minuti. Qui si intercetta un utensile che deriva, ed è l’unico controllo che può ancora salvare il lotto.
- Al 100% dove conta. Sulle caratteristiche critiche selezioniamo ogni pezzo con telecamera. Costa tempo ciclo e compra una certezza che un campione non può dare.
- Finale. Prima dell’imballo: quantità, identificazione, pulizia, danni. I controlli noiosi che evitano i reclami più imbarazzanti.
Con che cosa misuriamo
Macchine di misura a coordinate per le geometrie complesse, sistemi ottici e senza contatto, e calibri costruiti per un singolo componente dove uno strumento standard non arriva. La scelta non è questione di gusto: il sistema di misura non dovrebbe consumare più di circa un decimo della tolleranza che verifica, altrimenti si misura soprattutto lo strumento. Per lo stesso motivo eseguiamo studi sui sistemi di misura stessi.
La parte che si dimentica: la reazione
Una misura su cui nessuno agisce è un costo, non un controllo. Il piano di controllo dice quindi anche che cosa succede quando un valore si sposta verso il limite — chi viene avvisato, se la macchina continua, quali pezzi vanno in quarantena fino all’ultimo controllo buono. Senza quella riga, tutto l’insieme è archiviazione.
E le registrazioni
I valori misurati si conservano, così possiamo mostrare a un cliente che cosa ha fatto il processo in un certo turno due anni fa. È anche ciò che trasforma un reclamo in una 8D con una causa reale invece che con un’ipotesi.
Di più sul nostro sistema qualità e sulle attrezzature che lo sostengono.