
Aktuelles
Qualitätskontrolle in der Fertigung: was wann und von wem gemessen wird
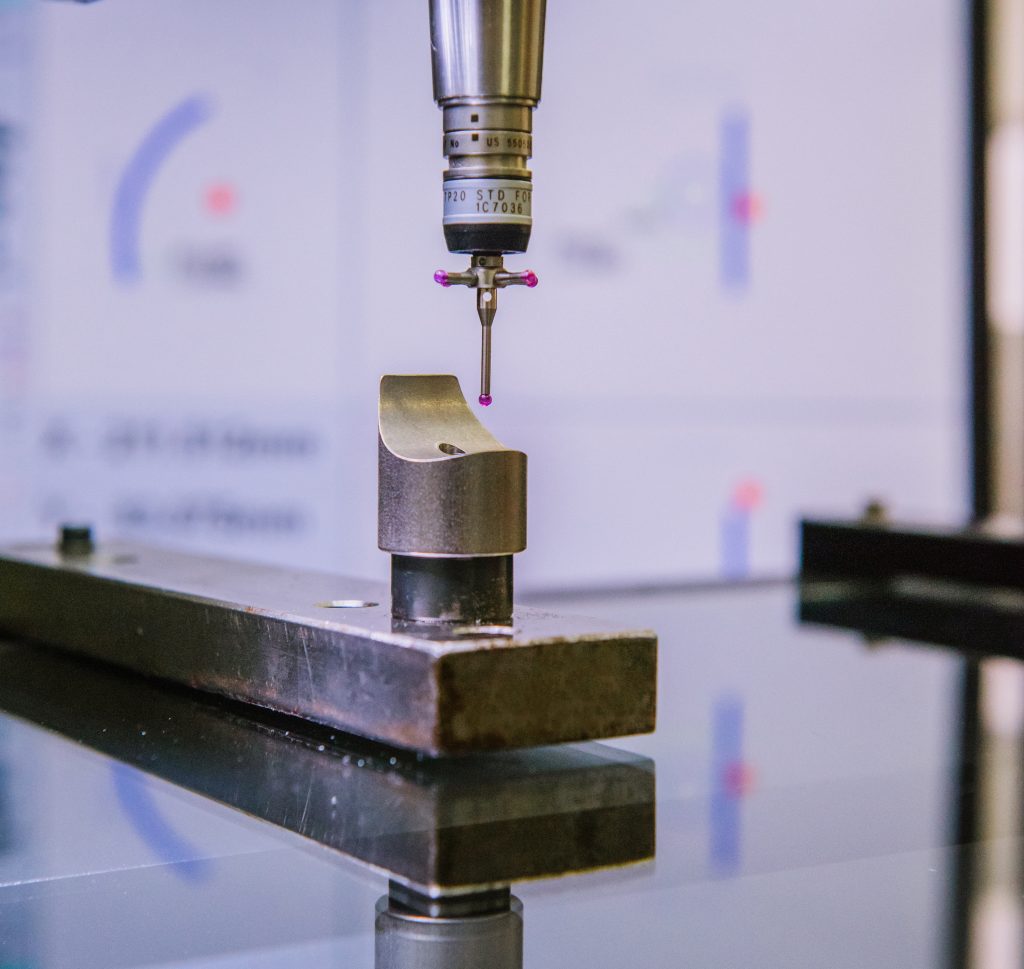
Erstes und letztes Teil zu prüfen beweist sehr wenig. Ob ein Los gut ist, entscheidet der Plan, der festlegt, welches Merkmal wie oft und womit geprüft wird — und was passiert, wenn es wandert.
Gemessen wird in jedem Betrieb. Der Unterschied liegt nicht darin, ob gemessen wird, sondern ob das Messen vorher festgelegt oder improvisiert ist. Bei uns steht es fest, bevor das erste Teil zerspant wird — im Produktionslenkungsplan, und der stammt aus der Prozess-FMEA. Das ist die förmliche Art zu sagen: erst fragen wir, was schiefgehen kann, dann legen wir fest, woran wir es merken würden.
Die vier Momente
- Erstmuster. Alles von der Zeichnung, bevor das Los läuft. Es belegt die Einrichtung, mehr nicht.
- Fertigungsbegleitend. Die von der FMEA markierten Merkmale, in festem Abstand — alle so viele Teile oder Minuten. Hier wird ein wanderndes Werkzeug erwischt, und es ist die einzige Prüfung, die das Los noch retten kann.
- 100 % dort, wo es zählt. Bei kritischen Merkmalen sortieren wir jedes Teil per Kamera. Das kostet Taktzeit und kauft eine Sicherheit, die eine Stichprobe nicht liefern kann.
- Endprüfung. Vor dem Verpacken: Menge, Kennzeichnung, Sauberkeit, Beschädigung. Die langweiligen Kontrollen, die die peinlichsten Reklamationen verhindern.
Womit wir messen
Koordinatenmessgeräte für komplexe Geometrien, optische und berührungslose Systeme sowie Lehren, die für ein einziges Bauteil gebaut sind, wo ein Standardmessmittel nicht hinkommt. Die Wahl ist keine Geschmacksfrage: das Messsystem sollte höchstens etwa ein Zehntel der geprüften Toleranz verbrauchen, sonst misst man vor allem das Messmittel. Aus demselben Grund untersuchen wir die Messsysteme selbst.
Der Teil, den man vergisst: die Reaktion
Eine Messung, auf die niemand reagiert, ist ein Kostenpunkt, keine Lenkung. Der Lenkungsplan sagt deshalb auch, was passiert, wenn ein Wert Richtung Grenze wandert — wer informiert wird, ob die Maschine weiterläuft, welche Teile bis zur letzten guten Prüfung gesperrt werden. Ohne diese Zeile ist das Ganze Ablage.
Und die Aufzeichnungen
Messwerte werden aufbewahrt, damit wir einem Kunden zeigen können, was der Prozess in einer bestimmten Schicht vor zwei Jahren getan hat. Genau das macht aus einer Reklamation eine 8D mit echter Ursache statt einer Vermutung.
Mehr zu unserem Qualitätssystem und der Technik dahinter.