
Actualités
Le contrôle qualité en production : ce que l’on mesure, quand, et par qui
Contrôler la première et la dernière pièce ne prouve pas grand-chose. Ce qui décide de la qualité d’un lot, c’est le plan qui dit quelle caractéristique est vérifiée, à quelle fréquence, avec quoi, et ce qui se passe quand elle bouge.
Tous les ateliers mesurent. La différence ne tient pas au fait de mesurer mais au fait que la mesure soit décidée à l’avance ou improvisée. La nôtre est écrite avant que la première pièce soit coupée — dans le plan de surveillance, qui découle de l’AMDEC procédé. C’est la façon formelle de dire : on se demande d’abord ce qui peut mal tourner, puis on décide comment on s’en apercevrait.
Les quatre moments
- La première pièce. Tout ce qui figure au plan, avant que le lot démarre. Elle valide le réglage, rien de plus.
- En cours de production. Les caractéristiques signalées par l’AMDEC, à intervalle fixe — toutes tant de pièces ou tant de minutes. C’est là qu’on attrape un outil qui dérive, et c’est le seul contrôle qui puisse encore sauver le lot.
- À 100 % là où cela compte. Sur les caractéristiques critiques, nous trions chaque pièce par caméra. Cela coûte du temps de cycle et achète une certitude qu’un échantillon ne donne pas.
- Le contrôle final. Avant emballage : quantité, identification, propreté, dommages. Les contrôles ennuyeux qui évitent les réclamations les plus gênantes.
Avec quoi nous mesurons
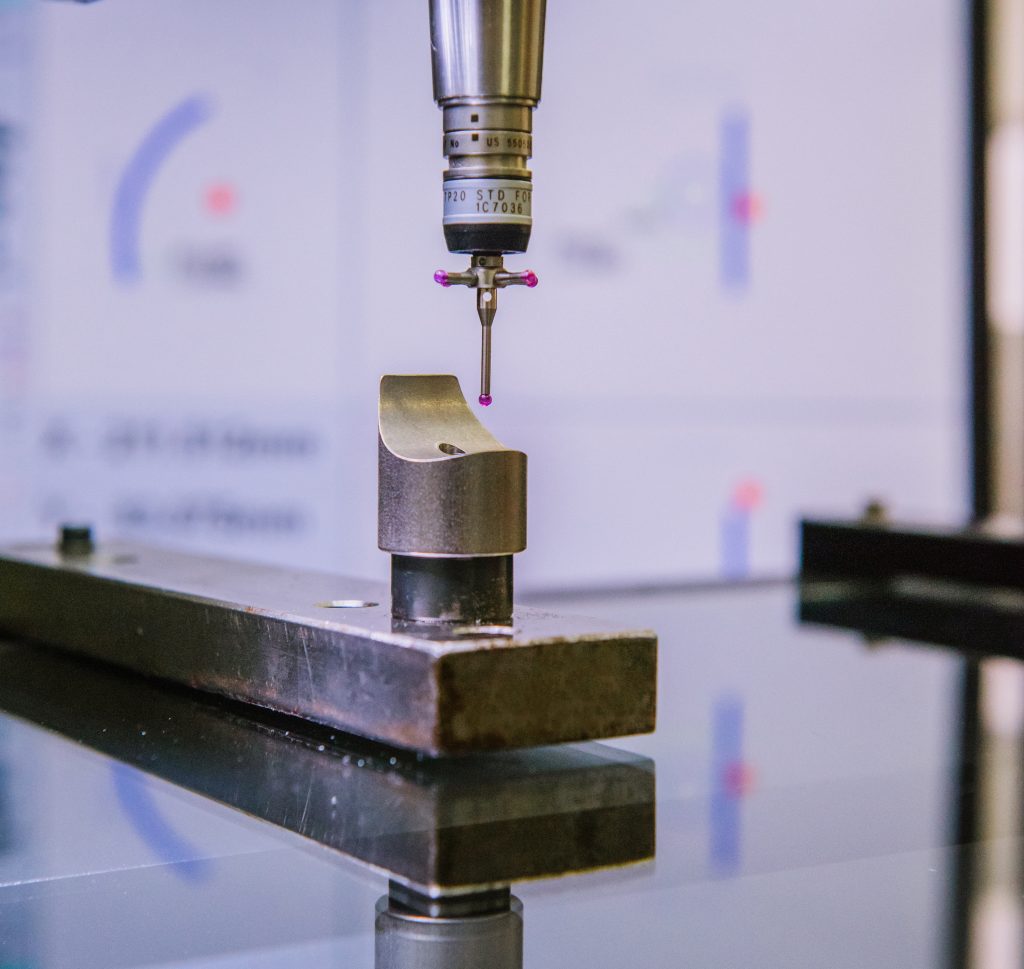
Des machines à mesurer tridimensionnelles pour les géométries complexes, des systèmes optiques et sans contact, et des calibres fabriqués pour une seule pièce là où un instrument standard n’atteint rien. Le choix n’est pas affaire de goût : le système de mesure ne devrait consommer qu’un dixième environ de la tolérance qu’il contrôle, sinon on mesure surtout son instrument. Pour la même raison, nous étudions les systèmes de mesure eux-mêmes.
La partie qu’on oublie : la réaction
Une mesure sur laquelle personne n’agit est un coût, pas une maîtrise. Le plan de surveillance dit donc aussi ce qui se passe quand une valeur se déplace vers la limite — qui est prévenu, si la machine continue, quelles pièces sont bloquées jusqu’au dernier contrôle bon. Sans cette ligne, l’ensemble n’est que du classement.
Et les enregistrements
Les valeurs mesurées sont conservées, de sorte que nous pouvons montrer à un client ce que le procédé a fait lors d’une équipe donnée il y a deux ans. C’est aussi ce qui transforme une réclamation en 8D avec une cause réelle plutôt qu’une supposition.
Plus sur notre système qualité et les moyens qui le portent.