
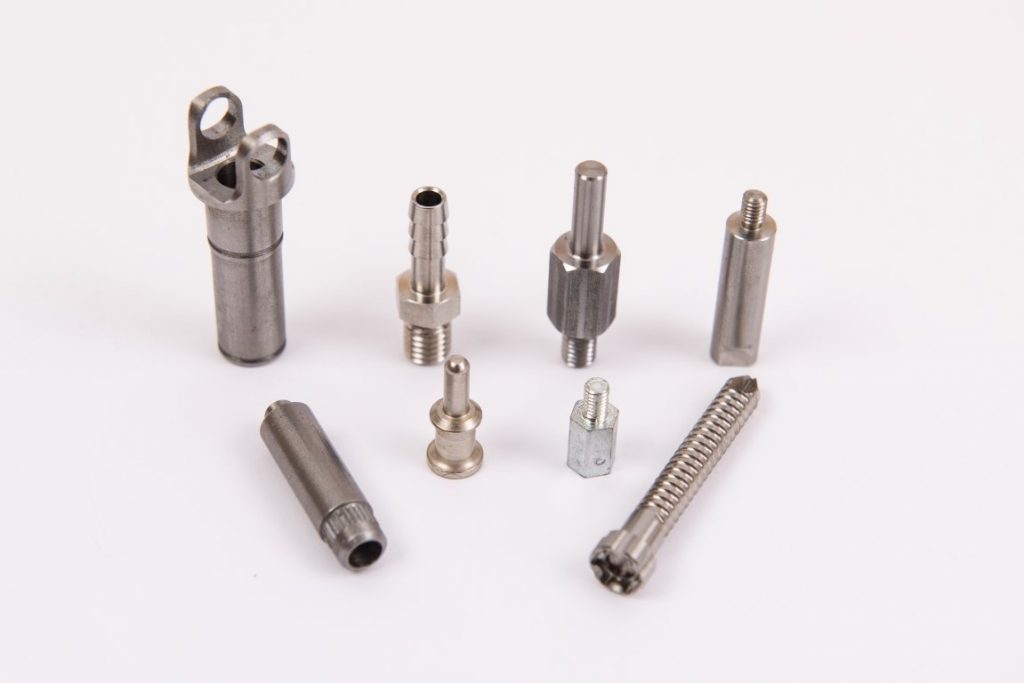
Pièces tournées de précision
Des composants décolletés, fabriqués selon votre plan
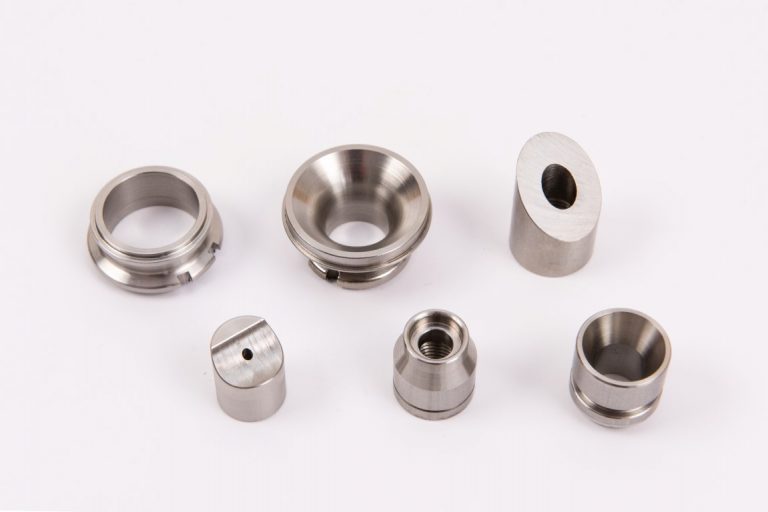
Toutes les pièces présentées ici ont été fabriquées d’après la spécification d’un client. Nous ne vendons pas de catalogue — ceci est une carte des familles de composants pour lesquelles nos machines sont équipées, afin que vous voyiez d’un coup d’œil si votre pièce y trouve sa place.
Synthèse des capacités
- Plage de diamètres
- Ø 2 mm – Ø 52 mm en standard (capacité machine totale Ø 1–65 mm)
- Longueur de pièce
- 0,5 mm – 600 mm, selon le procédé
- Taille de lot
- 5 000 – 5 000 000 de pièces
- Forme de matière
- Barre et pièce de fonderie
- Procédés
- Poupée mobile (décolletage), tour automatique en barre, tourelle, tournage complet avec fraisage, tournage dur, transfert rotatif, perçage transversal, filetage
- Matières
- Inox V2A/V4A, acier au carbone, à outils et à ressort, acier trempé, laiton, cuivre, alliages de zinc, aluminium, titane, alliages de nickel, thermoplastiques
- Traitement de surface
- Zinc, zinc-nickel, nickel, étain, cuivre, phosphatation ; trempe, nitruration, cémentation ; rectification
- Propreté
- Dégraissage et lavage par ultrasons avant expédition
- Contrôle
- Mesure tridimensionnelle, optique sans contact, MSP, tri 100 % par caméra
- Zone de livraison
- Monde entier
Familles de composants
Les pièces que nous produisons chaque semaine
Les catégories ci-dessous couvrent la grande majorité de ce qui sort de notre atelier. Si votre pièce ressemble à l’une d’elles, elle tournera très probablement bien sur nos machines.
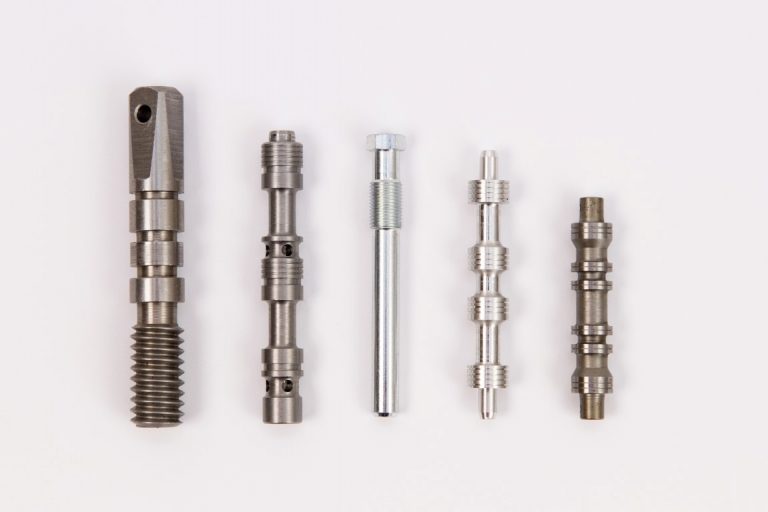
Arbres et axes d’articulation
Composants longs et élancés où la rectitude et la concentricité sur toute la longueur décident du bon fonctionnement de l’assemblage. C’est le terrain naturel du décolletage sur tour à poupée mobile : la barre est soutenue à quelques millimètres de l’arête de coupe, la flexion reste donc maîtrisée même avec des rapports longueur/diamètre élevés. Généralement en acier de cémentation ou de trempe, durci ensuite.
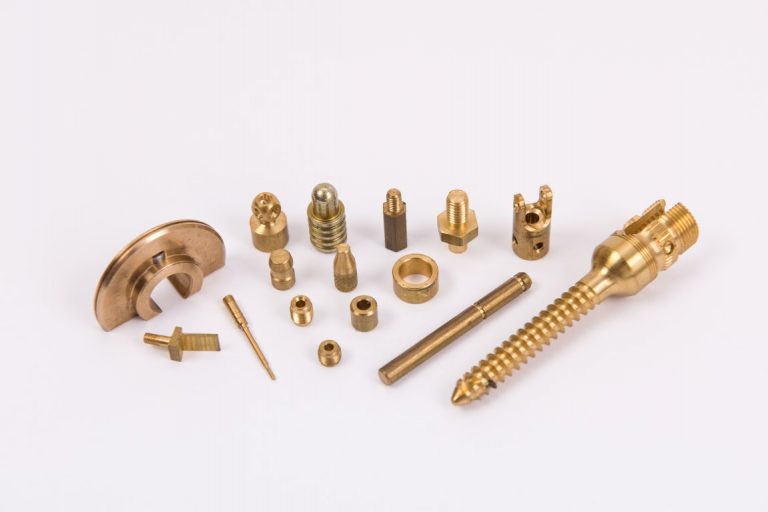
Bagues et douilles
Des pièces définies par leur alésage : l’épaisseur de paroi, la circularité et l’état de surface intérieur comptent davantage que le diamètre extérieur. Lorsque la tolérance d’alésage est serrée, le tournage dur après traitement thermique remplace la rectification intérieure et supprime une étape de la chaîne.

Connecteurs et raccords
Les raccords hydrauliques et pneumatiques réunissent filetages extérieurs, portées d’étanchéité et perçages transversaux sur une seule pièce. Ils sont habituellement décolletés en laiton ou en inox de décolletage — et c’est la portée d’étanchéité, pas le filetage, que révèle un essai de fuite.
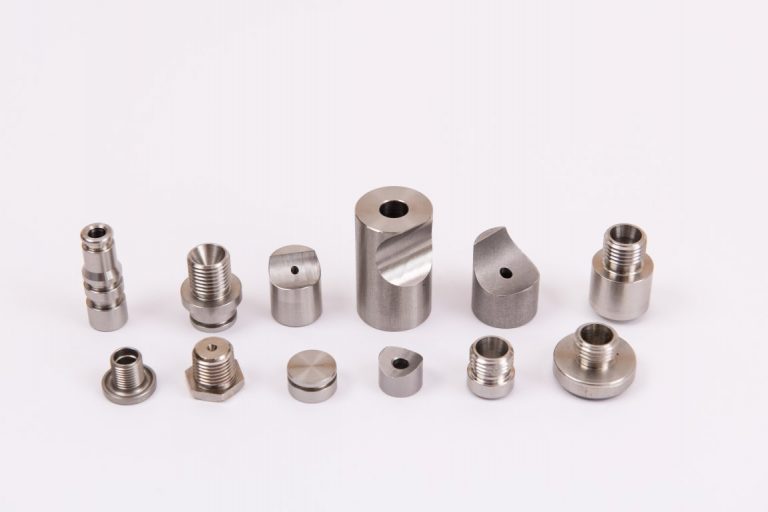
Corps de capteurs
Les corps de capteurs automobiles portent des tolérances de forme et de position serrées sur les surfaces qui positionnent l’élément sensible, plus une interface d’étanchéité et souvent un filetage extérieur. Ces pièces s’accompagnent presque toujours d’un contrôle à 100 % et d’un dossier PPAP complet.
Vis, goujons, écrous et rondelles
De la visserie usinée plutôt que frappée à froid, lorsque la géométrie n’est pas standard, que le volume ne justifie pas un outillage de frappe ou que la matière se forme mal. Généralement revêtue et livrée en très grands lots.

Boîtiers et couvercles
Pièces de plus grand diamètre usinées à partir de barre ou de brut de fonderie sur tours à tourelle, avec fraisage par outils tournants pour les méplats, poches et trous de fixation. Souvent en aluminium, quand le poids ou la conductivité thermique fait la décision.
Choix de la matière
Choisir le bon métal pour une pièce tournée
La matière est le premier levier sur le prix d’un composant usiné — non par son coût d’achat, mais par la durée de vie outil et le temps de cycle qu’elle impose.
| Famille de matière | Atouts | À considérer |
|---|---|---|
| Laiton de décolletage | Usinabilité excellente, longue durée de vie outil, cycles rapides, idéal pour raccords et contacts | Coût au kilo ; résistance mécanique limitée |
| Acier de décolletage au carbone | Matière peu coûteuse, usinage stable, idéal en gros volumes | Nécessite un revêtement pour la protection anticorrosion |
| Acier ETG de décolletage | Haute résistance sans traitement thermique ultérieur ; pas de déformation | Matière plus chère que l’acier au carbone simple |
| Acier de cémentation | Peau dure et cœur tenace ; idéal pour axes et arbres | Le traitement thermique ajoute une étape et un risque de déformation |
| Inox austénitique (ex. 1.4305) | Résistance à la corrosion sans revêtement ; usages alimentaire et médical | Écrouissage, durée de vie outil réduite, cycles plus lents |
| Inox martensitique | Trempable et résistant à la corrosion ; bon pour les pièces d’usure | Exigeant à usiner à l’état trempé |
| Aluminium | Léger, conducteur thermique, rapide à usiner | Tendre — filetages et portées peuvent exiger inserts ou anodisation |
| Cuivre et alliages cuivreux | Meilleure conductivité électrique et thermique | Matière collante à la coupe ; coût |
| Alliages de titane | Excellent rapport résistance/poids et tenue à la corrosion | Cycles lents, usure outil élevée, coût important |
| Alliages de nickel (Inconel, Monel, Hastelloy) | Conservent leur résistance à haute température ; résistent aux milieux agressifs | La famille la plus exigeante — à réserver aux pièces qui l’imposent |
| Thermoplastiques | Isolation électrique, faible frottement, très légers | Dilatation thermique ; les tolérances ne se comportent pas comme sur métal |
Indiquez-nous la fonction, pas seulement la désignation matière. Il nous est arrivé plus d’une fois de diviser un temps de cycle par deux en proposant une autre nuance répondant à la même exigence.
Obtenir un devis
Ce qu’il nous faut pour chiffrer votre pièce
- Plan 2D en PDF avec tolérances et exigences d’état de surface
- Modèle 3D au format STEP, si vous en disposez
- Spécification matière, y compris toute norme client
- Exigence de traitement de surface ou de dureté
- Quantité annuelle et rythme d’appels prévu
- Niveau de documentation requis (PPAP, IMDS, certificat de conformité)
- Exigences d’emballage et d’étiquetage
